

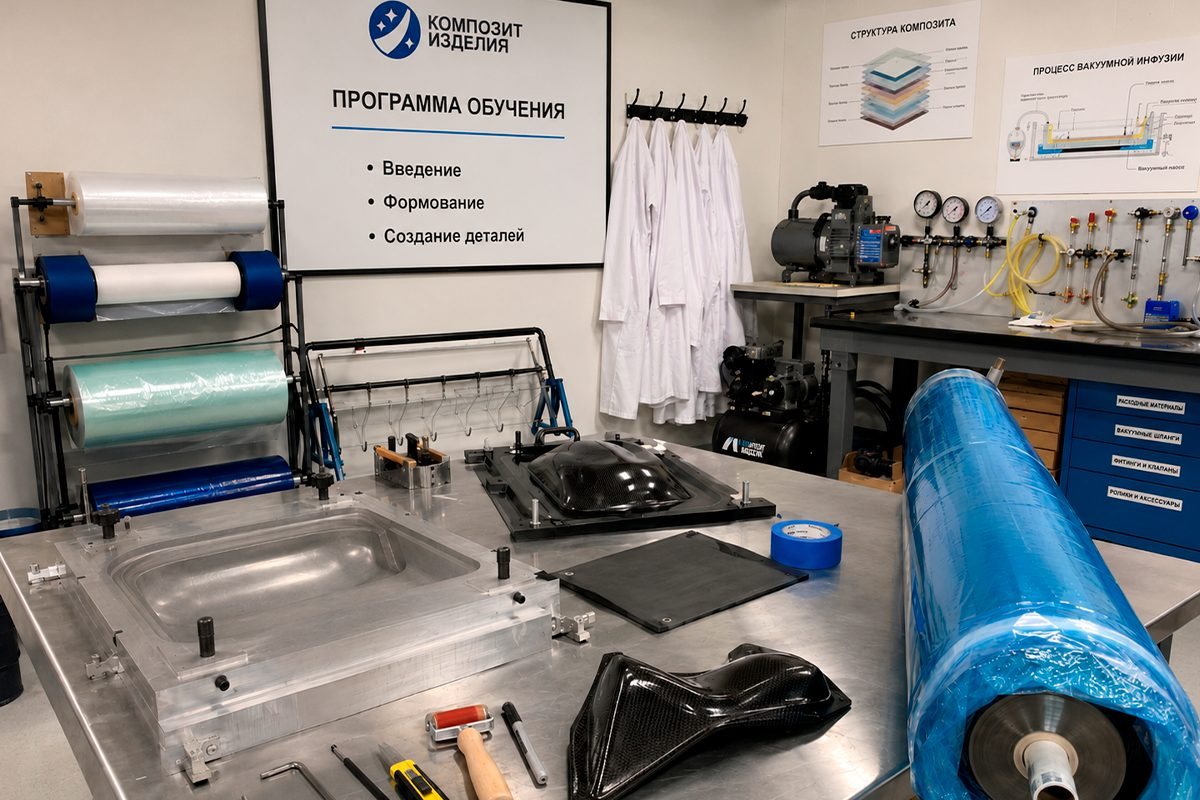

Суть метода — пропитка сухого армирующего наполнителя, уложенного на оснастку, полимерной матрицей за счёт разрежения под вакуумным мешком. Технологию применяют для деталей разных размеров из углепластика и стеклопластика, как штучных, так и небольшими партиями.
В отличие от препрега, где связующее уже введено в ткань, здесь сухая выкладка и смола существуют отдельно до самого момента пропитки. Отсюда главные следствия: время подготовки армирующих слоёв не ограничено, но нужны низковязкое связующее и продуманная стратегия пропитки.
Схема технологического пакета
Снизу вверх, от оснастки к атмосфере:
| Слой | Назначение |
|---|---|
| Оснастка с разделительным слоем | Формообразующая поверхность, обеспечивает съём детали |
| Армирующий наполнитель | Углеткань или стеклоткань, выкладывается сухим |
| Жертвенная ткань | Отделяет технологические слои от детали, задаёт фактуру поверхности |
| Смолопроводящая (распределительная) сетка | Обеспечивает растекание связующего по площади |
| Вакуумный мешок | Герметизирует пакет, передаёт атмосферное давление |
По краям пакета — герметизирующий жгут. С одной стороны линия подачи смолы, с противоположной — отвод на вакуумный насос через бризер с жертвенной тканью.
Этапы процесса
- Подготовка оснастки: очистка поверхности, нанесение разделительного слоя.
- Выкладка: раскрой армирующего наполнителя, выкладка слоёв, вакуумирование пакета.
- Сборка пакета: установка вспомогательных материалов и вакуумного мешка.
- Пропитка: смешивание компонентов смолы, дегазация смеси, собственно инфузия.
Что определяет результат
- Качество укладки армирующих слоёв: плотное прилегание к оснастке, отсутствие натяжек в перегибах, зазоров и неровных стыков раскроя.
- Герметичность пакета. Это определяющий фактор: потеря герметичности мешка недопустима, нужно обеспечить требуемый уровень вакуума.
- Время гелеобразования смолы задаёт временные рамки процесса, размер порций и выбор стратегии инфузии.
- Стратегия инфузии определяет качество и скорость пропитки, а через них — конфигурацию вспомогательных материалов.
- Параметры матрицы увязываются с характеристиками оснастки, условиями процесса и размерами детали.
Преимущества и недостатки
Плюсы: невысокая стоимость процесса, крупногабаритные детали за один цикл, чистота производства, низкая пористость, длительный срок жизни материалов, экономия основных материалов, высокое соотношение волокна и смолы при небольшом расходе смолы.
Минусы: процесс долгий и методически сложный, нужна матрица с низкой вязкостью, стратегию пропитки приходится разрабатывать под деталь, требуется квалифицированный персонал, вспомогательные материалы одноразовые.
За счёт точного объёма смолы и её равномерного распределения изделия получаются легче и прочнее, чем при открытых методах, а вероятность воздушных пузырьков заметно ниже.
Материалы для инфузии в нашем каталоге
- Связующие для инфузии: Резикарб Пром, Резикарб ЭП и другие в разделе Эпоксидные смолы и связующие Резикарб.
- Вакуумная плёнка: плёнка 205 °C и весь раздел Вакуумные плёнки.
- Распределительная сетка: экструдированная 160 г/м², вязаные сетки и комбинированные слои в разделе Проводящие сетки.
- Жертвенная ткань: полиэфирные и полиамидные, там же полупроницаемая инфузионная мембрана.
- Герметизирующий жгут: 150 °C, 205 °C.
- Подача и отвод смолы: спиральные и проводящие трубки, порты подачи, переходники L, T, I, зажим для шланга.
- Разделители: СПЛИТ ППР-01, воск СПЛИТ-ВАКС.
- Оснастка: модельные плиты Карбомолд, склеиваемые клеем КП-02.40.
Комплект под конкретную деталь можно собрать на странице подбора материалов.