


Автоклавное формование применяют, когда нужны максимальные прочность и жёсткость изделия. Автоклав — герметичная ёмкость со съёмной крышкой, в которой поддерживают заданные температуру и давление. Давление создают сжатым воздухом или инертным газом, для циркуляции которого предусмотрен вентилятор или газодувка.
Подготовка заготовки и герметичность
Заготовку на оснастке из препрега или другого пропитанного материала помещают в вакуумный мешок, ставят в автоклав, подключают к вакуумной линии и датчику уровня вакуума. Герметичность здесь критична: при повышении давления и температуры воспламеняемость материалов резко растёт, и если рабочее тело — воздух, внутри автоклава возможно возгорание. Автоклав снабжён предохранительными клапанами от разрыва. При разгерметизации мешка процесс немедленно прерывают: страдает в первую очередь изделие, дорогой материал уходит в отходы, а сам автоклав может потребовать ремонта или выйти из строя.
Для изделий, формуемых вакуумной инфузией в автоклаве, используют комбинированные пакеты и мембраны, чтобы давление беспрепятственно передавалось на инфузионную сборку. Состав технологического пакета — в статье Препрег, этапы выкладки и сборки — в статье Формование препрега в печи.
Качество изделий и ограничения
Детали из автоклава имеют лучшее качество поверхности, меньшую пористость и более высокие и равномерные по объёму механические характеристики. Обратная сторона — дорогое оборудование и низкая производительность: нагрев занимает в среднем 2 часа, охлаждение 2 часа и больше, рабочее пространство ограничено, за одно формование часто делают одно изделие. Для препреговых процессов в целом нужны высокотемпературная оснастка и квалифицированный персонал, а материалы пакета одноразовые.
Термокомпрессионное формование
Альтернатива автоклаву — создать давление при нагреве за счёт материалов, которые сильно расширяются: силиконов, полиамидов, резин, пенопластов. Вариант с порошковым форполимером термокомпрессионного синтактического пенопласта выглядит так:
- Подготовка оснастки.
- Размещение порошка в оснастке.
- Нагрев.
- Расширение (вспенивание).
- Охлаждение и расформовка заготовки сердечника.
- Выкладка наружных слоёв.
- Нагрев и отверждение.
- Охлаждение и расформовка готового изделия.
Массу порошка считают по формуле M = ρ × V × K, где ρ — желаемая плотность наполнителя (для форполимера Синтерм 2315 от 50 кг/м³), V — объём заполнителя по модели изделия (при тонких оболочках их объём можно не вычитать), K — поправочный коэффициент, для Синтерм 2315 равный 1,08. Рекомендуемый режим: прогрев до 135–140 °C и выдержка 40 минут.
В нашем каталоге
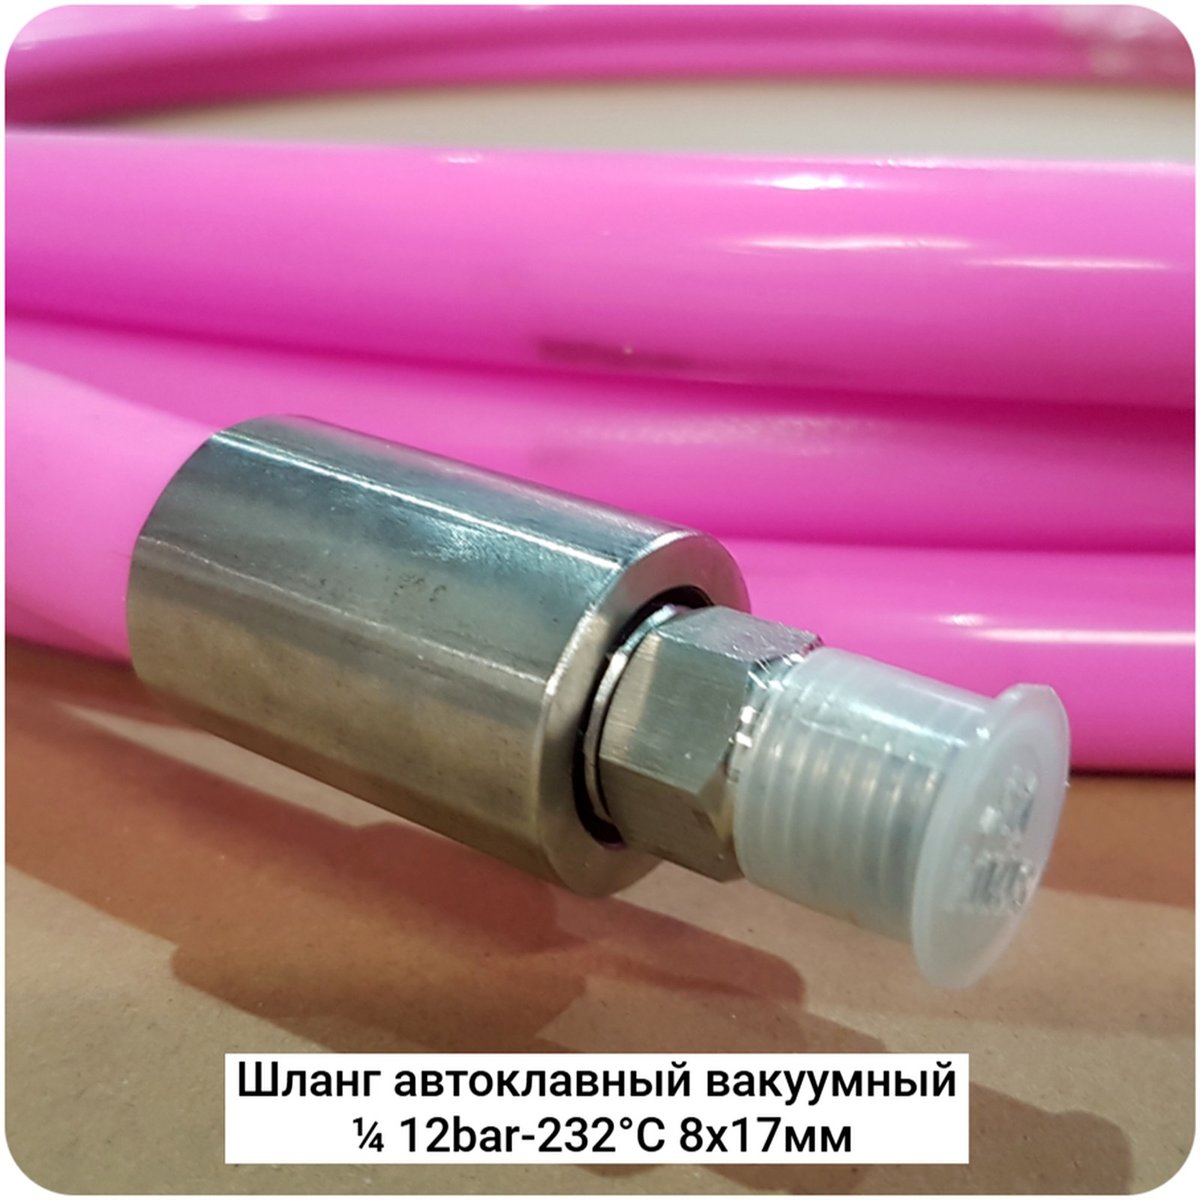
Препреги для автоклавного формования — в разделе Препреги. Для высоких режимов: вакуумная плёнка 230 °C, жгут 230 °C, автоклавный вакуумный шланг 12 бар / 232 °C, быстросъёмное соединение ¼-260. Конструкционные пенопласты и соты для сэндвичей — в разделе Сэндвичи и наполнители.