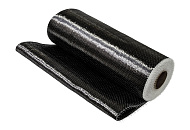


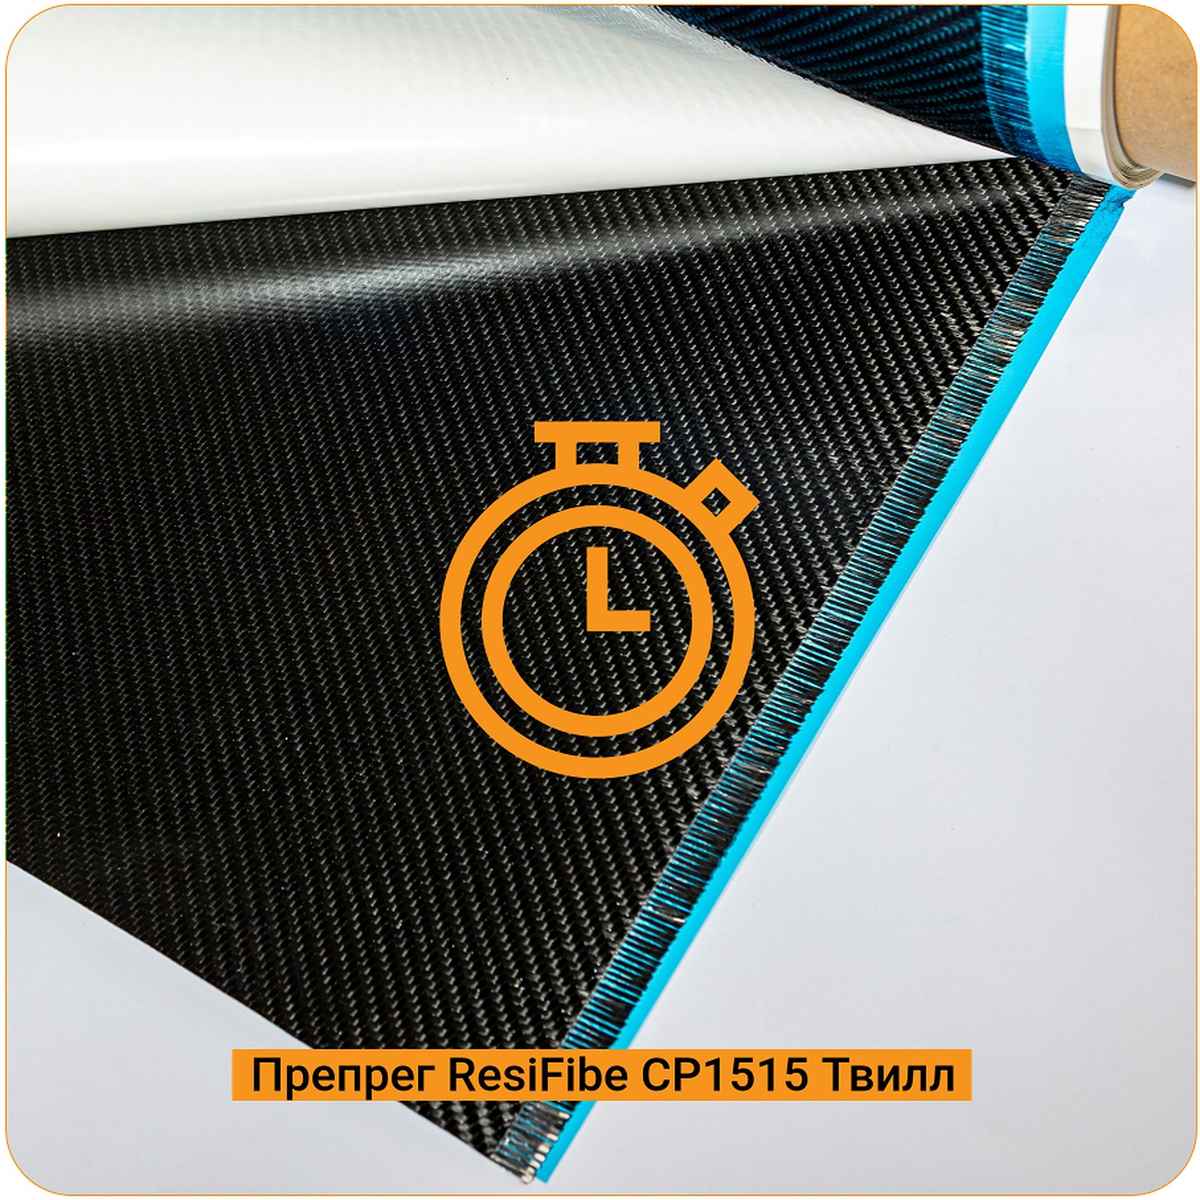

Работа с препрегом — технология, в которой используют материал, уже пропитанный связующим: армирующее углеволокно или стекловолокно плюс смола. Заготовку выкладывают на формообразующую оснастку и отверждают под давлением вакуумного мешка при нагреве в печи. Способ получения препрега и метод его переработки зависят в первую очередь от типа связующего.
Этапы процесса
- Подготовка оснастки: очистка поверхности, нанесение разделительного слоя.
- Выкладка: раскрой препрега, выкладка слоёв, установка вакуумного мешка, вакуумирование или подпрессовка.
- Сборка пакета: установка вспомогательных материалов и вакуумного мешка. Состав пакета — в статье Препрег.
- Формование по заданному режиму.
Что определяет результат
- Качество укладки препрега: плотное прилегание к оснастке, отсутствие натяжек в перегибах, зазоров и неровных стыков раскроя.
- Герметичность пакета: определяющий фактор, потеря герметичности недопустима.
- Схема упаковки вакуумного мешка задаёт конфигурацию вспомогательных материалов и качество изделия.
- Режим формования задаёт временные рамки процесса.
Преимущества и недостатки
Плюсы: простота процесса, низкая пористость и высокие механические свойства изделий, чистота производства, возможность автоматизации, относительная дешевизна, детали сложной формы за один цикл, скорость и экономия основных материалов.
Минусы: размер изделия ограничен размерами печи, нужна высокотемпературная оснастка, нужен квалифицированный персонал, материалы технологического пакета одноразовые.
Хранение и режим
Препреги хранят при пониженных температурах, так смола в них остаётся в полутвёрдом состоянии и материал дольше сохраняет свойства. При формовании выкладку закрывают вакуумным мешком и нагревают до 120–180 °C: смола становится текучей, препрег принимает форму изделия, дальнейший нагрев отверждает смолу.
Что ограничивает температуру
Верхнюю границу режима задаёт не только препрег, но и самый «слабый» материал пакета. Разделительные плёнки из фторопласта допускают до 230 °C (кратковременно 260 °C), а полиамидная вакуумная плёнка и липкая лента на 205 °C ограничивают процесс этой температурой. При стандартной сборке потолок около 205 °C; для более жёстких режимов плёнку и ленту меняют на высокотемпературные исполнения, например плёнку 230 °C и жгут 230 °C. Предельную температуру всегда уточняйте по паспорту конкретного исполнения.
В нашем каталоге
Препреги ResiFibe CP1515 «быстрого отверждения» и CP1212 «индустриальный» на угле- и стеклоткани — в разделе Препреги. Материалы вакуумного мешка — в разделе Вакуумные и разделительные материалы, оснастка — модельные плиты Карбомолд, в том числе теплостойкие исполнения.