


«Композит-Изделия» выпустили высокотемпературное эпоксидное связующее «Резикарб Молд» для композитной оснастки с рабочей температурой до 180 °C. В статье — свойства связующего, режим постотверждения и результаты опытного изготовления оснастки 1100×500 мм методом вакуумной инфузии.
Компания «Композит-Изделия» расширила линейку своих эпоксидных материалов — было разработано и запущено в производство инновационное высокотемпературное связующее для технологической оснастки «Резикарб Молд» (ТУ 20.16.40-045-30189225-2026), представляющее собой модифицированную эпоксидную систему, предназначенную для изготовления композитной оснастки с рабочей температурой до 180 °C.
Данное связующее является следующим шагом развития собственной линейки отечественных эпоксидных связующих «Резикарб», которая на сегодняшний день представлена связующими для вакуумной инфузии и ручного формования «Резикарб ЭП» (ТУ 20.16.40-038-30189225-2024) и «Резикарб Аэро». Данные материалы прошли проверку на соответствие ПП РФ 719 от 17.07.2015 о подтверждении производства российской промышленной продукции и внесены в Реестр российской промышленной продукции.
Связующие «Резикарб» являются результатом исследований и разработок «Композит-Изделия» и производятся на собственных мощностях компании, где проводится тщательный контроль как поступающего сырья, так и готовой продукции.
Зачем нужна композитная оснастка
Использование композитной оснастки по сравнению с металлической целесообразно в тех отраслях, где крайне важно сохранение точности и повышенных физико-механических характеристик конечных изделий. Близкие коэффициенты линейного термического расширения композитной оснастки и самого получаемого изделия снижают появление остаточных напряжений и деформаций, которые снижают эксплуатационные характеристики готовой конструкции.
При использовании композитной оснастки значительно повышается точность технологического процесса формования изделий. Также значительно меньшая масса композитной оснастки по сравнению с металлической позволяет облегчить процесс её перемещения в рамках технологического процесса.
Новое отечественное связующее «Резикарб Молд» обеспечивает высокую технологичность переработки и высокие термомеханические характеристики конечного композита. Данный продукт ориентирован на предприятия авиастроительной, ракетно-космической, судостроительной и ветроэнергетической отраслей, где требуется точная, термостойкая и геометрически стабильная оснастка для изготовления деталей из препрегов или инфузионных материалов.
Преимущества связующего
Связующее «Резикарб Молд» обладает следующими ключевыми преимуществами:
- высокое качество пропитки связующим армирующего наполнителя за счёт оптимизированной вязкости и смачивающей способности;
- высокая температура стеклования (Tg), не менее 190 °C после обязательной термообработки (постотверждения), гарантирует сохранение жёсткости и точности оснастки в цикле нагрева до 180 °C;
- лёгкая дегазация даже в больших объёмах;
- высокое качество финальной поверхности материала.
Связующее «Резикарб Молд» оптимально подходит для изготовления композитных оснасток такими методами, как вакуумная инфузия и ручное формование (контактное формование с последующим вакуумированием). Материал химически совместим и обеспечивает полную пропитку армирующих наполнителей на основе углеродного волокна и стекловолокна.
Технические характеристики
| Показатель | Компонент А | Компонент Б | Система А+Б |
|---|---|---|---|
| Весовое соотношение А:Б | 100,0 | 52,0 | — |
| Внешний вид | от тёмно-жёлтого до красного | бесцветный | от тёмно-жёлтого до красного |
| Вязкость системы при 25 °C, мПа·с, не более | — | — | 350–400 |
| Время жизни смеси (100 г) при 25 °C, мин | — | — | 270–300 |
| Температура стеклования после термообработки при 200 °C (DMA, onset), °C | — | — | не менее 190 |
Связующее «Резикарб Молд» является технологичным и надёжным решением для производства термостойкой композитной оснастки, обеспечивающим сочетание удобства переработки (низкая вязкость, большая жизнеспособность) и высоких эксплуатационных характеристик (Tg не менее 190 °C, идеальная поверхность, отсутствие дефектов пропитки и пористости).
Режим постотверждения
Для достижения Tg ≥ 190 °C и максимальной степени сшивки требуется строгое соблюдение ступенчатого режима постотверждения:
- нагрев от комнатной температуры до 80 °C со скоростью 5–10 °C/час;
- выдержка при 80 °C — 1 час;
- нагрев до 200 °C со скоростью не более 5–10 °C/час;
- выдержка при 200 °C — 5 часов;
- медленное охлаждение до комнатной температуры со скоростью не более 1 °C/мин (критично для минимизации остаточных напряжений и коробления оснастки).
Опыт изготовления оснастки
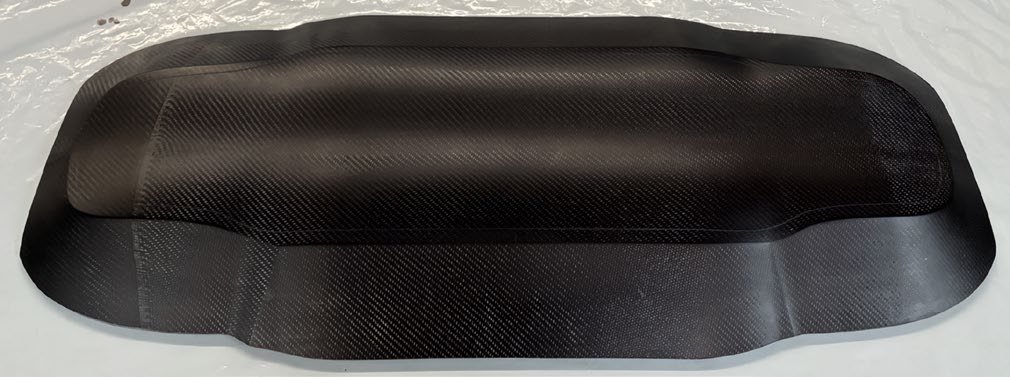
Специалистами инжинирингового центра «Композит-Изделия» было проведено экспериментальное изготовление оснастки, в ходе которого была получена тестовая композитная оснастка габаритами 1100×500 мм.
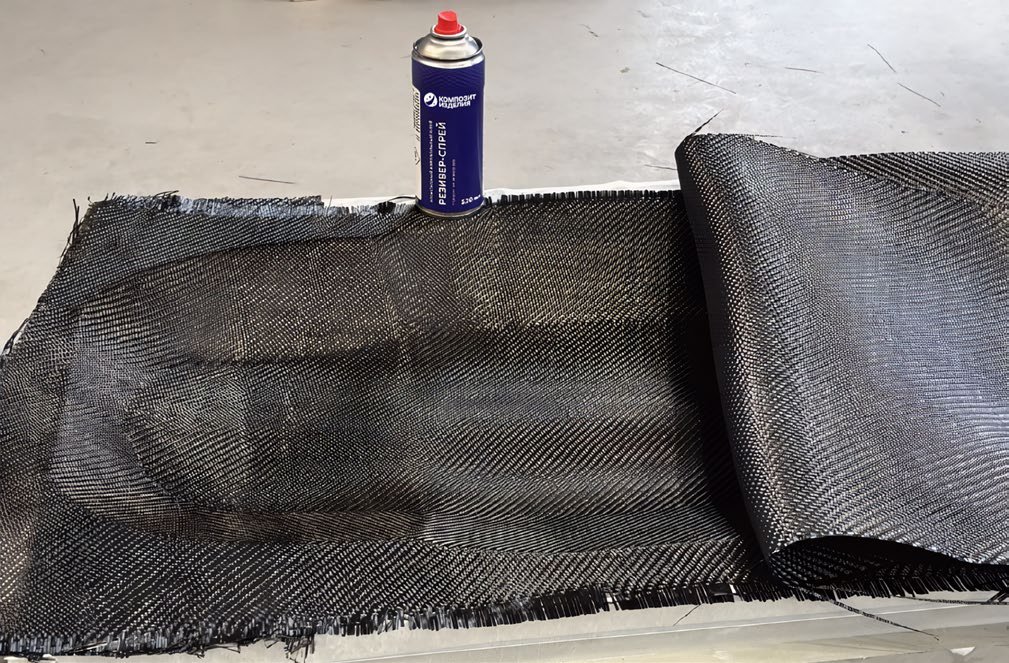
При изготовлении была использована следующая схема армирования:
- углеродная ткань твил 2/2 3К-1000-200 — [0/90]₂;
- углеродная ткань твил 2/2 12K-1000-600 — [0/90]₁₂.
Для временной фиксации слоёв ткани в сухом пакете перед инфузией использован клей «Резивер-спрей», который полностью растворим в эпоксидном связующем. При этом не происходит локального повышения вязкости, скорость пропитки не снижается, отсутствует влияние на физико-механические свойства и Tg. Преимущество — клей не оставляет следов на лицевой поверхности и не требует удаления растворителями.
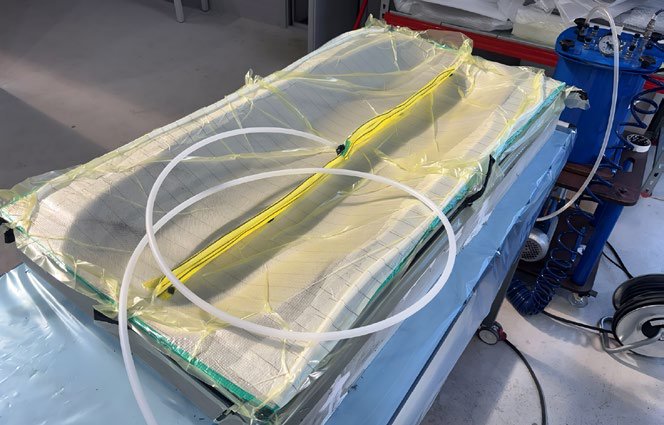
При работе со связующим «Резикарб Молд» была отмечена лёгкость дегазации. Объём смеси в количестве 2000 г дегазируется в вакуумной камере менее чем за 15 минут, при этом вязкость не успевает вырасти даже в столь крупной массе. Это гарантирует полное удаление вовлечённого воздуха без риска преждевременного гелеобразования.
Контроль фронта связующего производился визуально, степень пропитки преформы — исходя из опыта специалистов инжинирингового центра. Полная пропитка заняла около двух часов, что для 14 слоёв плотной углеродной ткани является отличным показателем. Посторонних воздушных включений, сухих зон или дефектов затекания не наблюдалось.
Результаты контроля
После полного цикла отверждения (выдержка при комнатной температуре в течение суток с последующим постотверждением по режиму до 200 °C) оснастка была подвергнута визуальному и ультразвуковому контролю. По результатам проверки поверхность не имеет дефектов, пор, расслоений, микротрещин или локальных утяжек. Пористость отсутствует.
Термомеханические характеристики также показали хороший результат. Образцы, вырезанные из пластины, показали высокую температуру стеклования Tg 191–193 °C по данным ДМА.
Результаты оценки смачивания показали, что смола идеально пропитывает волокна углеткани по всей толщине, межслойная граница плотная, без каналов.
Благодаря высокой чистоте пропитки и полному отверждению композитная оснастка на связующем «Резикарб Молд» демонстрирует:
- стабильную геометрию после многократных термоциклов (имитация «съёмов» деталей до 100–200 циклов в диапазоне 20–180 °C);
- высокий ресурс службы, сопоставимый с металлической оснасткой в условиях горячего прессования.
Практический опыт использования показал, что оснастка, изготовленная с использованием связующего «Резикарб Молд», выдерживает многие десятки съёмов препреговых деталей без ухудшения качества поверхности и снижения герметичности.
Технические специалисты инжинирингового центра ООО «Композит-Изделия» ведут непрерывную работу по разработке новых продуктов, а также изучению и модификации существующих продуктов для удовлетворения любого клиентского запроса и решения самых сложных технологических задач. Также инжиниринговым центром проводятся внутренние и выездные теоретические и практические семинары по продуктам и решениям компании для композитной отрасли.
Другие связующие для оснастки — в разделе каталога Теплостойкие оснасточные связующие, вся линейка — Эпоксидные смолы и связующие Резикарб. Материалы для вакуумного пакета — в разделе Вакуумные материалы.